Granos no cebada en la cerveza artesanal: proceso, sabor y límites de la sala de cocción
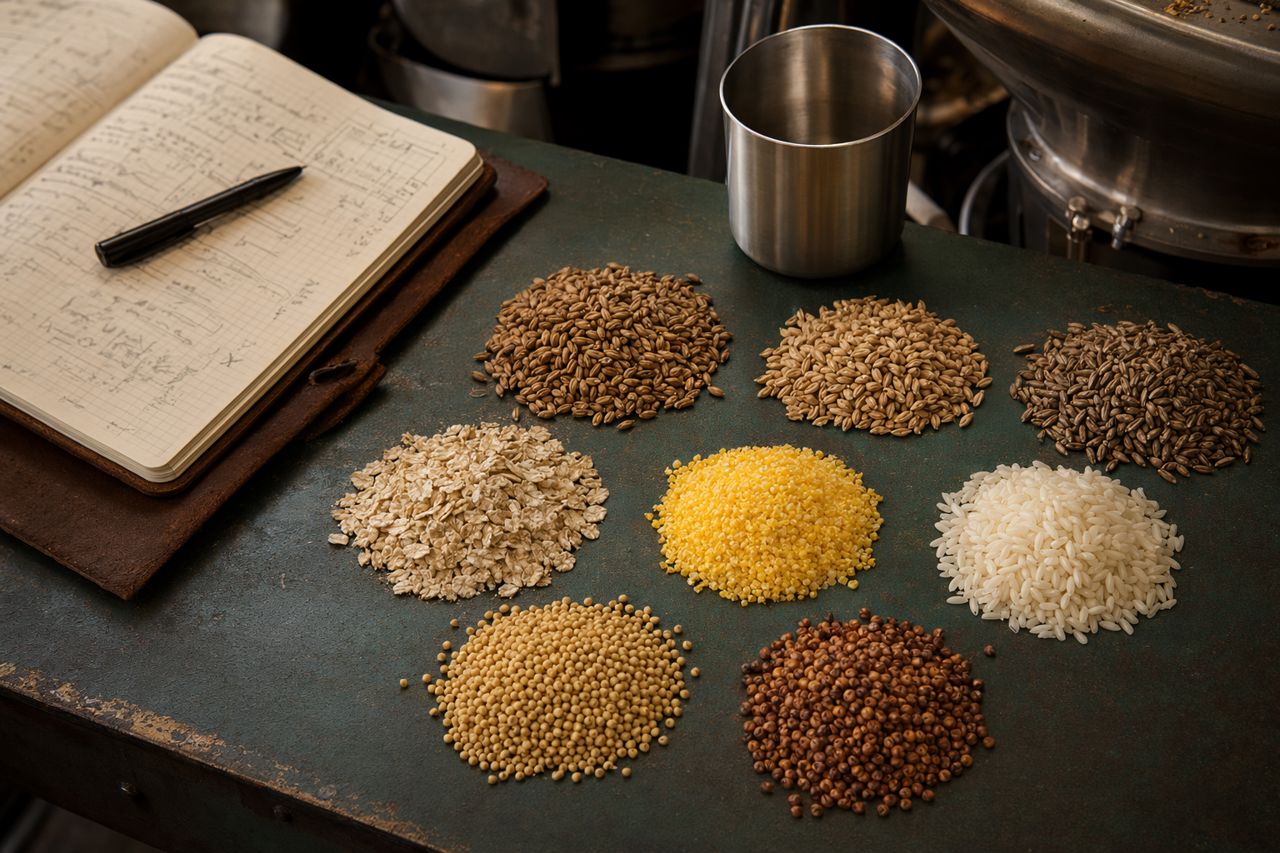
Los granos no cebada pueden hacer que una cerveza se perciba más local, más textural, más expresiva o, simplemente, más eficiente en costos. El trigo aporta espuma y suavidad. El centeno aporta especias y viscosidad. La avena aporta cuerpo y turbidez. El maíz y el arroz pueden aligerar el paladar. El sorgo, el mijo, el trigo sarraceno y la quinoa abren oportunidades para programas cerveceros regionales y orientados a consumidores atentos al gluten.
Pero la sala de cocción no trata todos los granos como si fueran cebada malteada bien modificada. Una receta de macerado que parece sencilla sobre el papel puede cambiar la velocidad de escurrido, la recuperación de extracto, la fermentabilidad, la carga de filtración y la estabilidad del sabor en bodega.
Mashwright trabaja como proveedor de enzimas cerveceras para cervecerías artesanales que quieren ir más allá de las mezclas estándar de cebada sin convertir cada jornada de cocción en un evento de riesgo. El objetivo no es quitar carácter a la receta. El objetivo es ayudar a que el grano se exprese mientras el proceso se mantiene predecible.
Por qué los granos no cebada se comportan de forma diferente en el macerado
La cebada se convirtió en el grano cervecero estándar porque ofrece un equilibrio útil: almidón, estructura de cáscara, proteína y su propio conjunto enzimático después del malteado. Muchos granos alternativos son valiosos por su sabor y posicionamiento, pero pueden carecer de uno o varios soportes de proceso.
Las diferencias habituales incluyen:
- Menor aporte de cáscara, lo que puede reducir la estructura del lecho filtrante durante el lautering.
- Mayor carga de beta-glucanos o arabinoxilanos, lo que puede aumentar la viscosidad del mosto.
- Comportamiento diferente de gelatinización del almidón, especialmente en granos crudos o mínimamente procesados.
- Calidad proteica distinta, que puede afectar la espuma, la turbidez, la nutrición de la levadura y la separación posterior.
- Menor aporte enzimático nativo, especialmente cuando se usan adjuntos crudos, granos tostados, copos o granos especiales.
Una cervecería artesanal puede manejar estas diferencias con el diseño de la molienda, el ajuste del molino, el programa de maceración, cáscaras de arroz, cocción de cereales y una gestión cuidadosa del lautering. Las enzimas añaden otra palanca práctica: soporte de conversión específico sin alejar la cerveza de su identidad prevista.
La oportunidad de producción: más granos, menos complicaciones en sala de cocción
Los granos no cebada no son solo una cuestión de novedad. Pueden apoyar varios objetivos comerciales reales:
Sabor y diferenciación
Los granos alternativos crean marcadores sensoriales que los clientes entienden: pale ales sedosas con avena, saisons especiadas con centeno, espuma impulsada por trigo en cervezas farmhouse, lagers crujientes con arroz, cream ales con acento de maíz y cervezas especiales a base de sorgo.
Suministro local y narrativa
El trigo regional, el maíz tradicional, el centeno local o la avena de pequeñas fincas pueden fortalecer la credibilidad local de una cervecería. El reto es que los lotes de grano local pueden variar más que la malta de mercado, por lo que el control del proceso importa.
Flexibilidad de costos y disponibilidad
Los granos adjuntos pueden ayudar a gestionar el costo de materias primas o la presión de suministro, pero solo si la cervecería protege la recuperación de extracto y el desempeño en bodega.
Ampliación de la línea de productos
Los granos no cebada pueden apoyar lanzamientos estacionales, formulaciones orientadas a consumidores atentos al gluten, cervezas de cuerpo más ligero, formatos turbios y colaboraciones culinarias.
La pregunta del cervecero es práctica: ¿puede la receta ejecutarse de forma constante en la sala de cocción real, con la cuba de filtración, caldera, whirlpool, centrífuga, filtro, levadura y calendario de envasado reales?
Notas de proceso grano por grano
Trigo
El trigo aporta proteína favorable para la espuma, cuerpo suave y un perfil familiar a pan. También carece de cáscara, por lo que las mezclas con alto contenido de trigo pueden compactarse durante el lautering.
Puntos de control del proceso:
- Escurrido más lento por menor estructura del lecho de grano.
- Mayor aporte proteico, con posibles impactos en turbidez o separación según el estilo de cerveza.
- Necesidad de soporte constante para la conversión del macerado cuando aumenta el contenido de trigo.
El soporte enzimático puede ayudar a mejorar la conversión del almidón y gestionar la viscosidad, protegiendo al mismo tiempo los objetivos de espuma y paladar que hicieron atractivo al trigo desde el principio.
Centeno
El centeno aporta especias, profundidad y un remate seco en el final. También tiene fama de generar macerados pegajosos.
Puntos de control del proceso:
- Viscosidad elevada y escurrido gomoso.
- Mayor riesgo de lechos compactados y vorlauf prolongado.
- Posible estrés en transferencias y filtración si el mosto permanece pesado.
En las cervezas con centeno, el trabajo no consiste en borrar el carácter del centeno. Consiste en reducir la fricción de proceso que puede convertir una mezcla sabrosa en un problema de programación.
Avena
La avena es fundamental en muchas cervezas turbias y de textura suave. Construye cuerpo y sensación en boca, especialmente cuando se usa en copos o como avena malteada.
Puntos de control del proceso:
- Mayor viscosidad.
- Mayor carga de beta-glucanos según el formato y la fuente.
- Trub pesado y comportamiento de separación complejo en algunas recetas.
- Posibles variaciones de atenuación si no se gestiona la fermentabilidad.
Un enfoque enzimático disciplinado puede conservar la suavidad de la avena mientras mejora el acceso al extracto y el movimiento del macerado.
Maíz
El maíz puede aligerar el cuerpo, añadir una dulzura suave y apoyar perfiles clásicos de cream ale o lager. Según el formato, puede requerir preparación adicional.
Puntos de control del proceso:
- Accesibilidad del almidón en formatos crudos o gruesos.
- Menor aporte de proteína y enzimas en comparación con la malta.
- Necesidad de mantener una fermentabilidad limpia sin adelgazar demasiado la cerveza.
El maíz funciona mejor cuando el plan de maceración respeta su forma física: sémola, copos, adjunto en jarabe o grano cocido se comportan de maneras diferentes.
Arroz
El arroz sostiene un perfil crujiente y limpio, con cuerpo más ligero. Puede ser útil en lagers y cervezas de alta bebibilidad.
Puntos de control del proceso:
- La disponibilidad del almidón varía según el formato.
- Bajo aporte enzimático nativo.
- Riesgo de cuerpo reducido si la receta no está equilibrada.
El objetivo de proceso es obtener extracto limpio y atenuación predecible sin perder el marco de malta previsto.
Sorgo, mijo, trigo sarraceno, quinoa y otros granos especiales
Estos granos pueden aportar notas a frutos secos, terrosas, tostadas, herbales o regionales. También varían mucho en su comportamiento de procesamiento.
Puntos de control del proceso:
- Comportamiento de almidón y respuesta al molino diferentes.
- Estructura de cáscara limitada.
- Aportes variables de proteína y lípidos.
- Patrones menos conocidos de lautering y fermentación.
En pruebas de lotes pequeños, el principal valor es aprender rápido: qué convierte, qué fluye, qué fermenta y qué sobrevive en el sabor final.
Dónde encajan las enzimas en la elaboración con granos no cebada
Las enzimas son herramientas de proceso. Usadas correctamente, ayudan a que el macerado haga su trabajo de forma más constante. No son un atajo para el diseño de receta, la calidad de la malta ni la disciplina en bodega.
Mashwright se centra en resultados prácticos que importan al cervecero:
- Conversión de almidón más completa cuando aumenta la carga de adjuntos.
- Mejor recuperación de extracto de fuentes de grano más difíciles de acceder.
- Menor viscosidad del macerado y del mosto para mejorar el flujo por la cuba de filtración, líneas de transferencia y separación posterior.
- Fermentabilidad más predecible cuando la variabilidad de materias primas cambia de un lote a otro.
- Menor fricción de proceso en etapas de maceración, escurrido, whirlpool y filtración.
- Protección del sabor al ayudar al cervecero a evitar sobreprocesamiento agresivo, retenciones excesivas o manipulaciones correctivas repetidas.
Las funciones enzimáticas habituales en este ámbito incluyen degradación del almidón, reducción de viscosidad, apoyo sobre paredes celulares y gestión de proteínas. La elección correcta depende de la molienda, el estilo de cerveza, las limitaciones de la sala de cocción y el final que desea el cervecero.
El árbol de decisión del cervecero
Antes de cambiar la receta de macerado, plantea estas preguntas.
1. ¿El grano está malteado, en copos, crudo, torrefactado, tostado o cocido?
El formato cambia la facilidad con la que el agua, el calor y las enzimas pueden llegar al almidón. El grano en copos suele comportarse de forma diferente al grano entero crudo. El grano tostado puede aportar más sabor que extracto. Una cocción de cereal o un paso de pregelatinización puede ser relevante para ciertos adjuntos.
2. ¿Cuál es el rol sensorial objetivo?
Si el grano está ahí por turbidez y cuerpo, no persigas una sequedad extrema. Si está ahí por frescura y ligereza, evita dejar una pesadez innecesaria. Si está ahí por especias o por una historia regional, protege ese sabor mediante un proceso estable.
3. ¿Cuál es el verdadero cuello de botella de la sala de cocción?
Cada cervecería tiene su propio punto crítico:
- Desempeño del molino.
- Mezcla del macerado.
- Compactación del lecho de filtración.
- Escurrido lento.
- Bajo llenado de caldera.
- Arrastre desde whirlpool.
- Retraso en fermentación.
- Carga en filtro o centrífuga.
- Presión del calendario de envasado.
El plan enzimático correcto debe abordar el cuello de botella real, no solo el concepto de receta.
4. ¿Qué tan variable es el suministro de grano?
Los granos locales y especiales pueden cambiar según año de cosecha, proveedor, humedad, tamaño del grano y método de procesamiento. Si la variación de materias primas forma parte del programa, incorpora una estrategia de maceración repetible.
5. ¿Qué no debería cambiar?
Esta es la pregunta artesanal más importante. El soporte enzimático debe construirse alrededor de la identidad de la cerveza. Una IPA con centeno debe seguir sabiendo a centeno. Una pale ale con avena debe seguir sintiéndose mullida. Una lager con arroz debe mantenerse crujiente, pero no hueca.
Casos prácticos de uso de enzimas según el resultado de proceso
Si el escurrido es lento
Observa el contenido de cáscara, el ajuste del molino, la carga de beta-glucanos, la densidad del macerado y la carga del lecho de grano. El soporte enzimático orientado a reducir la viscosidad puede ayudar a que el mosto se mueva con mayor libertad y reducir el tiempo dedicado a pelear con el lautering.
Si el extracto es bajo
Revisa el acceso al almidón, la gelatinización, la completitud de la conversión y el formato del adjunto. El soporte de conversión de almidón puede ayudar a convertir una mayor parte de la molienda en mosto utilizable, reduciendo al mismo tiempo las sorpresas de lote a lote.
Si la atenuación varía
Revisa la fermentabilidad del mosto, la salud de la levadura, la oxigenación y la consistencia de materias primas. Un enfoque controlado de la fermentabilidad puede ayudar a que la misma receta llegue más cerca del objetivo entre distintos lotes de grano.
Si aumenta la carga en filtración o centrífuga
Las cervezas con alto contenido de adjuntos pueden arrastrar más compuestos activos en turbidez, glucanos, sólidos finos y trub. La planificación enzimática en sala de cocción puede reducir el estrés posterior, pero debe equilibrarse con los objetivos de estilo, especialmente en cervezas turbias.
Si el sabor parece apagado o sobretrabajado
Retenciones prolongadas, transferencias repetidas, correcciones agresivas y lautering estresante pueden afectar la calidad de la cerveza terminada. Un macerado y escurrido más fluidos pueden ayudar a proteger el sabor que el cervecero diseñó.
Planificación enzimática sin perder la intención artesanal
El mejor programa enzimático no es el más agresivo. Es el más adecuado.
Para las cervecerías artesanales, eso suele significar:
- Empezar por los objetivos de sabor, cuerpo y final de la cerveza.
- Identificar la limitación de la sala de cocción que está restringiendo la receta.
- Elegir funciones enzimáticas que aborden directamente esa limitación.
- Mantener el plan de maceración lo bastante simple para que el personal de producción lo repita.
- Validar el resultado mediante el comportamiento del mosto, el desempeño en bodega, la evaluación sensorial de la cerveza terminada y la estabilidad envasada.
Aquí es donde importa un proveedor que entienda el proceso. Mashwright es un proveedor de enzimas cerveceras para cervecerías artesanales que comprende la diferencia entre perseguir números y hacer cerveza que se vende, se repite y se mantiene en el mercado.
Qué documentar durante las pruebas
Al probar granos no cebada, mantén registros prácticos. El objetivo es conectar la molienda con el resultado en la sala de cocción.
Las notas útiles incluyen:
- Proveedor, formato y lote del grano.
- Ajuste del molino y calidad visual de la molienda.
- Comportamiento al empastar y observaciones de mezcla.
- Perfil de reposos y objetivo de pH.
- Velocidad de escurrido y comportamiento del lecho.
- Llenado de caldera y tendencia de extracto.
- Observaciones de claridad o turbidez del mosto según el estilo.
- Curva de fermentación y perfil terminal.
- Notas sobre manejo de levadura.
- Notas sensoriales en tanque, envasado e intervalos de anaquel.
- Cualquier retraso en bodega o envasado relacionado con sólidos, turbidez o carga de filtración.
Unos pocos lotes piloto disciplinados pueden ahorrar problemas en el calendario de producción más adelante.
Errores comunes con mezclas de granos no cebada
Tratar todos los adjuntos como intercambiables
La avena en copos, la avena malteada, la avena cruda y la avena tostada no se comportan igual. Lo mismo ocurre con maíz, arroz, trigo y granos especiales.
Ignorar la separación física
Una gran conversión del macerado aún necesita moverse por el lautering y la bodega. Los granos sin cáscara y las mezclas pegajosas necesitan estructura de lecho y planificación de flujo.
Sobrecorregir la fermentabilidad
Más fermentabilidad no siempre es mejor. Muchas cervezas con granos no cebada dependen de la textura, el equilibrio y el cuerpo residual.
Esperar hasta el lote de producción para aprender
Los granos alternativos merecen pruebas de banco y piloto, especialmente cuando la cerveza está ligada a una fecha de lanzamiento, evento en taproom o compromiso de distribución.
Separar proceso y sabor
Los cambios de proceso afectan los resultados sensoriales. Un macerado estable forma parte de la protección del sabor, no solo de la eficiencia.
Cómo Mashwright apoya programas con granos no cebada
Mashwright ayuda a las cervecerías artesanales a alinear la función enzimática con la intención de la receta y la realidad de la sala de cocción. Analizamos la lista de granos, las limitaciones de proceso, el perfil de cerveza deseado y la escala de producción antes de recomendar un camino.
Las conversaciones típicas incluyen:
- Soporte de lautering para alto contenido de trigo y centeno.
- Gestión de viscosidad en cervezas turbias con alta carga de avena.
- Soporte de conversión para adjuntos de arroz o maíz en perfiles de lager limpios.
- Pruebas con granos especiales para lanzamientos locales o estacionales.
- Alineación de fermentabilidad entre lotes de grano variables.
- Mejora de extracto y rendimiento sin aplanar el sabor.
- Resolución de problemas en sala de cocción cuando una nueva mezcla ralentiza el calendario.
El objetivo es simple: dar al cervecero más espacio para crear sin renunciar al control del proceso.
¿Listo para probar una receta con granos no cebada?
Si estás planificando una estacional centrada en trigo, una IPA con centeno, una turbia con mucha avena, una lager crujiente con adjuntos o un piloto con granos especiales, Mashwright puede ayudarte a evaluar el riesgo de proceso antes de que la jornada de cocción se complique.
Solicita una cotización mediante el formulario del sitio y cuéntanos tu molienda, estilo de cerveza, escala de lote y principal limitación en sala de cocción. Te ayudaremos a identificar el soporte enzimático que encaja con tu proceso y protege la cerveza que te propusiste elaborar.